

АРТ. 476145
Цена по запросуУточнить наличие
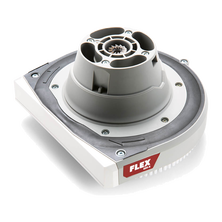
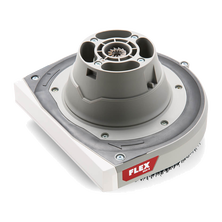
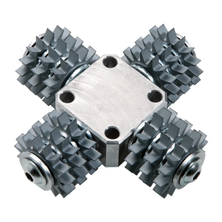
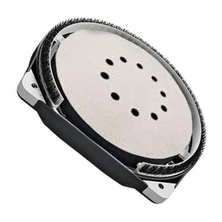
FLEX LK 152 - сменная головка для шлифовки угловых сварных швов системой TRINOXFLEX. Артикул 503762 подходит к приводу BME 18.0-EC. Головка ставится на быстросъёмное соединение без инструмента, а рабочий диск крепится на узле M14. Предельный диаметр шлифовального круга составляет 152 мм. По этим параметрам можно проверить совместимость до заказа, особенно если у вас уже есть привод и набор оснастки.
Угловой шов часто расположен глубже соседних плоскостей. Это заметно у стыка двух деталей, внутри рамы или возле приваренной стойки. При подходе к шву нужно видеть, где заканчивается зона обработки и начинается чистовой металл. Конструкция LK 152 позволяет подвести к линии соединения рабочую кромку диска, когда обычной широкой головке мешают соседние поверхности. Форма и размер диска должны соответствовать конкретному профилю стыка.
Быстросъёмная муфта относится к соединению головки с приводом, а M14 - к её рабочему держателю. Эти два обозначения полезно проверять отдельно. Наличие резьбы M14 на другом инструменте само по себе не подтверждает, что на него можно установить LK 152. Выбирайте головку по модели привода и сверяйте номер 503762 с документацией системы. Производитель также указывает её в комплектации машины FLEX LKE 152 18-EC C-Set.
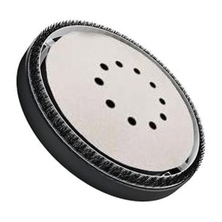
Перед заменой снимите аккумулятор с привода и очистите соединение от пыли. Установите головку по инструкции к машине и убедитесь, что фиксатор полностью закрылся. При выборе круга проверьте посадку, допустимые обороты, рабочий диаметр и назначение абразива. Число 152 обозначает максимальный размер. Подходящий для одной операции круг может оказаться слишком жёстким или широким для другого шва, даже если его можно закрепить.
Для выравнивания узкого участка сначала оцените высоту шва, толщину деталей и требования к готовой поверхности. Если рядом уже есть декоративная фактура, защитите её от случайного прохода и сделайте короткую пробу на обрезке. Так проще увидеть след выбранного абразива и понять, нужен ли после первого этапа более тонкий круг. Работайте в положении, в котором видно обе стороны стыка и есть опора для ведения инструмента.
На нержавеющей стали полезно держать отдельный комплект кругов и не переносить на чистовой шов частицы с углеродистой стали. Сначала удалите загрязнения, осмотрите место соединения и отметьте границы обработки. Требования к сварному шву определяются проектом или технологией производства. Перед зачисткой выясните, сколько материала допускается снять. Особенно важно проверить это у тонких стенок, острых рёбер и нагруженных соединений.
После остановки дайте кругу остыть, снимите питание и осмотрите головку. Налипшая пыль в зоне крепления мешает смене оснастки. Если на круге появились повреждения или при вращении ощущается биение, проверьте диск, посадку и состояние фиксатора перед следующим пуском.
При переходе от углового шва к открытой плоскости можно установить другую головку TRINOXFLEX, предусмотренную для соответствующей задачи. Например, обработка длинной видимой поверхности и доводка узкого внутреннего угла требуют разной формы контакта. При выборе одной насадки для закупки оцените места, куда должен заходить рабочий круг, и проверьте, что вокруг шва хватит пространства для корпуса и рук оператора.
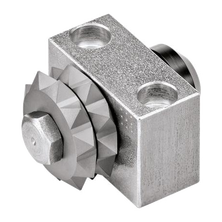
В поставку по артикулу 503762 входит одна головка LK 152. Электропривод, аккумулятор, зарядное устройство и расходный круг подбираются отдельно. Фотографии позволяют рассмотреть форму насадки и соединения, а размер и совместимость удобно уточнить по заводскому PDF. Для заказа замены запишите маркировку привода, артикул головки и тип круга, которым выполняется работа. Это помогает подобрать и сменную головку, и расходные материалы для следующей операции.